热线:15250417671
2026-11-11
导轨失效常以精度超差或异响表现,但背后成因不同,处理方式与成本差异巨大,识别失效模式是制定正确维修策略的前提。本文围绕CG系列的常见失效模式展开步骤化解析。
先收集可观测症状:运行噪音、推拉阻力、油脂颜色、表面温差。运行噪音峰值超过70dB且伴随周期性冲击声,提示滚道压痕;滑块推拉阻力较初始值增大30%以上,提示磨损或预压损失;排出油脂呈黑褐色或含金属碎屑,提示滚道剥落;导轨表面与环境温差超过13℃,提示摩擦异常。
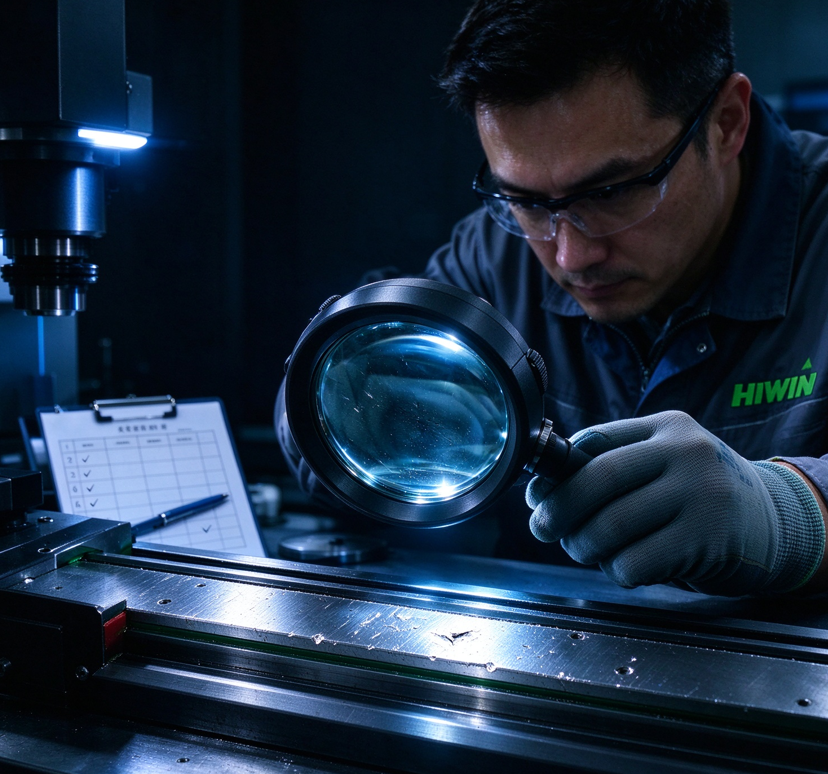
滚道压痕多由异物侵入或局部过载引起,表现为滚道表面点状或带状凹坑。保持架疲劳源于长期循环载荷,表现为保持架变形或断裂、滚动体分布不均。润滑失效则表现为油膜破裂、摩擦系数上升,但滚道表面尚无结构性损伤。三类模式可同时出现,需按主要成因排序处理。
润滑失效可通过彻底清洗导轨并更换新脂恢复,成本最低。滚道压痕需评估深度与分布,浅层压痕清洁后可继续使用,深层压痕应更换滑块。保持架疲劳无法修复,必须整体更换滑块组件。判断边界应结合精度复检数据,而非仅凭外观。
更换组件后应同步检查安装基面精度与预压状态。若基面直线度超差,新滑块仍会在相同位置重复失效;若预压配置与负载不匹配,磨损速率不会改善。失效处理的完整闭环包括症状识别、模式判断、组件更换与根因追溯。
除CG系列抗扭矩导轨外,亦提供HG系列直线导轨、滚珠丝杠、单轴机器人及直线电机定位平台等完整传动产品线。如需进行CG系列失效诊断或维修方案评估,可直接联系传动技术工程团队。
抗扭矩导轨诊断与方案咨询专线:15250417671
(注:本文所引数据源自集团公开技术文件及实测记录,实际效果可能因工况差异而有所不同。)
TAG标签:CG系列 失效模式 滚道压痕 保持架疲劳 故障判据 维护指南
声明:本文来自投稿,不代表本站立场,如若转载,请注明出处:https://www.hiwinautech.com/news/show478.html 若本站的内容无意侵犯了贵司版权,请给我们来信,我们会及时处理和回复。
联系方式
协助选型+图纸+免费报价


